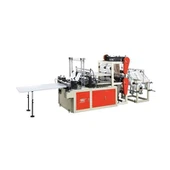
Deciziile de întreținere a liniei de producție a pachetelor sunt adesea luate sub presiune. SEAL-urile au început să eșueze în timpul schimbului de noapte. Coșul de gunoi a fost umplut înainte ca cineva să-l poată vedea. Comanda de 50.000 de bucăți a unui client este întârziată cu o zi. Răspunsul obișnuit este de a remedia problema, de exemplu, ridicând temperatura cu câteva grade sau înlocuind lamele și apoi mergând mai departe. O abordare mai bună este tratarea întreținerii ca pe un sistem. Scopul este de a asigura funcționarea normală a echipamentului și stabilitatea calității pungii de pânză. Această lucrare prezintă schema de întreținere a unei mașini practice de turnat pungi din plastic. Indiferent dacă utilizați un model mai vechi sau unul mai nouMasina de fabricat pungi de cumparaturi din plastic, se aplică aceeași abordare sistematică a întreținerii.
Cum arată un ritm realist de întreținere
Liniile de producție a pungilor de cumpărături parcurg mai multe etape: desfacere, ghidare a marginilor, sigilare, tăiere, stivuire, de obicei în linie pe aceeași bucată de film. Fiecare pas se uzează într-un ritm diferit. Deci, o singură instrucțiune de „serviciu în fiecare lună” nu ajută. O abordare mai bună este să planificați întreținerea în funcție de cât de des este înlocuită fiecare componentă. Pentru aMasina de fabricat pungi de cumparaturi din plastic, urmărirea intervalelor de înlocuire după componentă, mai degrabă decât după data calendaristică, oferă rezultate mult mai bune.
Pe tură (verificare de deschidere, 15–20 minute):
- Înregistrați temperatura de etanșare a ambelor fălci și comparați-o cu valoarea de referință. Este normal ca temperatura afișajului să se schimbe cu mai mult de +/- 2 grade atunci când este pornit la rece. Dacă aceeași schimbare are loc de fiecare dată când porniți, verificați termocuplul sau controlerul.
- Ștergeți lentila optică folosită pentru înregistrarea tipăririi și numărarea pungilor. Pe liniile prăfuite, pulberea se acumulează pe lentile. Acest lucru poate face testul mai puțin fiabil până când apare o eroare vizibilă.
- Verificați rata de deșeuri pentru ultima tură. Dacă aceeași dimensiune a sacului crește cu mai mult de 0,5%, verificați mașina înainte de următoarea rulare.
- Verificați presiunea aerului la regulator. Majoritatea cilindrilor de etanșare și stivuire folosesc 0,5–0,7 MPa. Dacă presiunea este mai mică de 0,4 MPa, forța cilindrului va scădea și etanșarea va deveni neuniformă.
Săptămânal (o jumătate de zi):
- Verificați suprafața falcilor și vizorele sigilate, care sunt de obicei țesături acoperite cu PTFE-sau silicon. Căutați urme de arsuri, tăieturi sau abraziuni. Mulciul deteriorat poate răspândi căldura în mod neuniform, creând un strat subțire de vulnerabilitate. Schimbarea temperaturii nu va rezolva problema.
- Lubrifiați rulmentul principal și suportul de tăiere conform diagramei de ungere a producătorului. Majoritatea mașinilor pentru pungi de cumpărături au fitinguri de unsoare pe rafturile sigilate și pete de unsoare pe mecanismele de depozitare. Nu folosiți prea mult lubrifiant, deoarece poate aduna praful de peliculă. Ștergeți excesul de lubrifiant.
- Verificați marginea lamei cu o lupă. Caut chipsuri. O lamă ciobită se poate rupe în loc să taie filmul. Membranele rupte sunt trase în fisuri.
Lunar:
- Verificați temperatura servomotor și a dulapului de control. Curățați filtrele cabinetului. Membranele pungilor din pânză generează electricitate statică și praf. Acest lucru poate înfunda filtrele mai devreme decât se aștepta.
- Verificați tensiunea magistralei DC și tensiunea bateriei de rezervă PLC. Bateriile slabe pot duce la pierderea parametrilor și la lucrări suplimentare de configurare.
Verificați alinierea senzorilor laterali și poziția de rulare a dansatorului, iar mașina sa oprit.
Stația de etanșare și tăiere merită cea mai mare atenție
Stațiile de etanșare sunt o sursă a multor probleme de calitate la producătorii de pungi de plastic. Căldura, presiunea și timpul trebuie controlate într-o mică măsură. Filmele sunt de obicei LDPE de 15–40 μm sau polietilenă de înaltă densitate. Sigiliile trebuie să fie suficient de rezistente pentru a manipula ambalajele și pentru a le transporta fără a se rupe de-a lungul liniei de sigilare. Nu este ușor să vezi slăbiciunea sigiliului de pe mașină. Ele pot fi găsite doar la casă. Pe oriceMasina de fabricat pungi de cumparaturi din plastic, stația de etanșare este locul unde provin cele mai multe probleme de calitate, așa că merită cele mai dese verificări.
Stația de etanșare trebuie să se concentreze pe trei zone:
Precizia temperaturii.Temperatura maxilarului de etanșare depinde de citirea termocuplului. Termocuplurile se schimbă cu vârsta. Schimbările de 5-8 grade pot transforma o etanșare bună într-una fragilă. Verificați afișajul temperaturii cu o sondă separată cel puțin o dată la trei luni. Înlocuiți termocuplurile cu valori de referință mai mari de ± 3 grade diferență. Fiecare calibrare trebuie să fie documentată. Această înregistrare poate fi utilă atunci când clienții raportează ulterior o problemă de calitate a sigiliului.
Starea suprafeței maxilarului.Uzură neuniformă a vizierelor și fălcilor. Verificați săptămânal suprafața este netedă. Înlocuiți când vedeți zgârieturi sau abraziuni. Atunci când rezistența sigiliului variază în funcție de lățimea maxilarului, acesta ar trebui, de asemenea, înlocuit. Verificați presiunea maxilarului cel puțin o dată pe lună cu o membrană de hipersensibilitate. Cilindrii pierd putere atunci când etanșarea se uzează sau presiunea aerului se modifică.
Verificarea rezistenței etanșării.Calitatea sigiliului trebuie măsurată. Nu ar trebui judecat doar după aparențe. ASTM F88 este o metodă de testare utilizată în mod obișnuit pentru rezistența la stripare și rezistența la etanșare. Măsoară forța necesară pentru separarea îmbinării de etanșare. Probe de testare pe schimb. De exemplu, testați cinci saci de la începutul, mijlocul și sfârșitul unei role. Acest lucru transformă „sigiliul arată bine” în date de testare. Dacă rezistența medie de îndepărtare a aceluiași film este cu mai mult de 15% sub normal, verificați mai întâi temperatura, apoi starea maxilarului, apoi presiunea.
Cuțitele de pe aceeași stație trebuie, de asemenea, verificate în mod regulat. Lamele mașinilor pentru pungi de cumpărături sunt de obicei fabricate din oțel pentru scule. Ele pot fi de obicei măcinate de mai multe ori înainte de a fi înlocuite. Înregistrați de câte ori a fost ascuțită fiecare lamă. Când lama începe să se prăbușească după măcinare, înlocuiți lama. Marginile sparte pot deteriora blocul de tocare și pot scurta timpul dintre măcinare.

Tensiune, înregistrare și Sistemul Pneumatic
Cumpărăturile online pentru genți online rulează la 50-150 de saci pe minut. Pelicula este subțire, astfel încât problemele de tensiune pot duce la modificări ale lungimii pungii sau la etanșarea neuniformă. Dansatorii se rostogolesc și controlul încărcăturii relaxează tensiunea. Acestea trebuie verificate în fiecare lună. Verificați dacă rulmenții dansatorului nu se mișcă. Când banda este îndepărtată, asigurați-vă că celula de sarcină citește la zero. Verificați dacă setările de tensiune se potrivesc cu puterea de curgere a filmului. Filmul LDPE poate fi întins atunci când tensiunea este prea mare. O bandă de 25 μm se poate întinde câteva procente. Acest lucru poate modifica lungimea tăieturii chiar dacă numărătoarea servo este corectă.
Înregistrarea tipăririi utilizează o altă buclă de control. Când firul rulează film imprimat, senzorul de înregistrare citește marcajul de imprimare. Servo și apoi reglați poziția filmului astfel încât etanșarea și tăierea să rămână în poziție pe opera de artă. O lentilă murdară, suportul senzorului în poziție greșită sau un codificator uzat în rola de tragere poate provoca o deplasare lentă. Operatorii pot regla manual mașina pentru calibrare. Apoi deriva devine prea mare. Verificați săptămânal poziția senzorului și lentilele. Înlocuiți codificatorul-rola de tragere la ora recomandată de producător. Acest lucru ajută la prevenirea problemei tipăririi care arată corect pe o setare a mașinii, dar se mișcă pe film.
Sistemele pneumatice nu sunt adesea inspectate suficient, deoarece problemele se pot dezvolta lent. Calitatea aerului comprimat este controlată de ISO 8573-1. Acest standard clasifică aerul după particule, apă și ulei. Cilindrii etanșați și sistemele de vid din mașinile de pungi de cumpărături au nevoie de aer curat și uscat. Apa din conductele de aer poate provoca coroziunea și aderența cilindrului. Este greu de găsit. Întreținerea este simplă. Aspirați rezervorul de aer uscat în fiecare zi. Înlocuiți miezul filtrului în funcție de utilizarea unității, de obicei la fiecare trei până la șase luni, în funcție de sarcină. Verificați presiunea regulatorului o dată pe lună și comparați-o cu specificațiile mașinii.
Mașinile vândute în Europa trebuie să respecte și Directiva Mecanică 2006/42/CE. Caracteristicile de siguranță, cum ar fi dispozitivele de protecție, dispozitivele de blocare și opririle de urgență încă funcționează după întreținere. Dispozitivele de protecție instalate incorect sau senzorii neconectați pot cauza probleme de siguranță și conformitate. Sistemul electric este, de asemenea, acoperit de IEC 60204-1. Include cerințe pentru circuitele de control, conexiunile de protecție și prevederile de blocare.
Îngrijirea dulapului electric și de control
Dulapul de control este o parte importantă a mașinii de formare a pungilor din plastic. Conține servomotor, PLC, HMI și cabluri pentru conectarea sistemului. Problemele dulapului sunt de obicei cauzate de căldură, praf sau conexiuni slăbite. Aceste probleme pot fi adesea evitate prin întreținere regulată. Chiar și pe un-bine întreținutMasina de fabricat pungi de cumparaturi din plastic, dulapul de comandă necesită atenție programată pentru a preveni defecțiunile legate de căldură-.
- Țineți ușile dulapului închise în timpul producției. Operatorii pot deschide ușile și pot observa mașina. Când ușa se deschide, ventilatorul poate trage praful de peliculă în dulap. Praful adună radiatoarele unității, crescând temperaturile de funcționare.
- Verificați bornele cablajului o dată pe an. În timp, schimbările termice pot slăbi bornele șuruburilor. Conexiunile slăbite la zona de încălzire sau la terminalul de alimentare servo pot genera căldură și pot deteriora unitatea. Folosiți o șurubelniță dinamometrică și respectați valorile cuplului indicate pe componente.
- Verificați dacă ventilatorul de răcire funcționează corect atunci când temperatura din carcasă depășește temperatura setată. Este posibil ca un ventilator frustrat să nu poată scoate un sunet clar sau să nu arate probleme evidente. Numai pe canicula, mai ales vara, se opreste.
- Înlocuirea bateriilor de rezervă PLC conform unui program fix. De obicei 2-3 ani. Nu așteptați o alertă de baterie descărcată. Pot apărea alerte atunci când mașinile sunt oprite de sărbători. Bateria se poate defecta înainte ca aparatul să poată porni din nou.
Reparațiile electrice trebuie efectuate de personal calificat. Urmați o procedură de blocare/etichetare. Principala referință pentru controlul energiei periculoase este 29 CFR 1910.147. Se cere ca sursele de energie să fie izolate și inspectate înainte de întreținere. Pe linia de ambalare, asta înseamnă blocarea sursei principale de alimentare și a alimentării cu aer comprimat. Dacă în sistem există încă presiunea aerului, cilindrul etanșat poate fi mișcat cu forță puternică.
Strategia și documentația privind piesele de schimb pentru ca aceasta să funcționeze
Fără piesele de schimb potrivite, planul de întreținere poate eșua. Listele de piese de schimb pentru linia de produse de saci de cumpărături ar trebui să se bazeze pe date reale de defalcare, nu doar pe ambalajele standard de la furnizori. Componentele care se defectează frecvent sunt adesea ieftine și previzibile: termocupluri, elemente de încălzire, acoperiri anti-fălci, piese de tăiere, lentile optice și etanșări pneumatice. Componentele scumpe, cum ar fi servomotorizările, modulele PLC și cutiile de viteze au de obicei mai puține defecte. De obicei, nu este nevoie să păstrați o unitate de rezervă pentru fiecare axă. O abordare mai bună ar fi stocarea pieselor consumabile comune și încheierea de contracte de service pentru piese electronice.
Unele piese rareori eșuează, dar pot opri o întreagă linie de producție. Include codificatorul principal al axului, nivelul de putere al servomotor și afișajul HMI. Timpul lor de livrare ar trebui să fie înregistrat. Dacă furnizorii au nevoie de șase săptămâni pentru a livra piesele și mașina nu poate funcționa fără ele, ar fi mai bine să aveți o rezervă.
O înregistrare bună ajută la transformarea întreținerii într-un instrument de management. În conformitate cu ISO 9001, companiile sunt obligate să păstreze înregistrări care să arate că procedurile lor sunt controlate. Același lucru ar trebui să se aplice și în cazul ambalajului. Următoarele înregistrări sunt utile:
- Trimiteți o listă de pornire zilnică a citirilor de temperatură și a neconformităților în funcție de dată și schimb.
- Rezultatele testului de rezistență a etanșării ASTM F88. Urmăriți rezultatele în timp pentru a găsi o scădere treptată înainte de apariția eșecului.
- Înregistrări de calibrare ale termocuplului și manometrelor.
- Păstrați o evidență a ceea ce a fost făcut, când și de către cine; Sunt înregistrate și sarcinile planului următor și intervalele acestora.
- Înregistrările timpului de nefuncționare ale fiecărei cauze de parcare, cum ar fi defecțiunea etanșării, schimbarea lamei, îmbinarea peliculei, alinierea greșită a senzorului sau lipsa pieselor.
Ultimul este cel mai valoros. Modelul a devenit clar atunci când timpul de nefuncționare este înregistrat în același mod timp de trei luni. Liniile nu pierd timpul cu probleme necunoscute. Poate fi o problemă cu lama care continuă să revină sau senzori care eșuează la fiecare șase săptămâni. Remedierea cauzei principale este de obicei mai ieftină decât costul total al unei întreruperi repetate. Înregistrările de întreținere arată acest lucru clar.
Păstrați aparatul într-o stare pe care o puteți măsura
Întreținerea nu trebuie să fie complicată. Trebuie să fie consecvent și documentat. Planul de întreținere de bază pentru orice producător de pungi de plastic include inspecții regulate și săptămânale. Stațiile de etanșare trebuie calibrate prin teste de rezistență a etanșării. Sistemul de aer trebuie să fie curat și uscat. Dulapurile de control trebuie păstrate la rece. Piesele de schimb și registrele de întreținere ar trebui, de asemenea, să fie disponibile dacă este necesar. Indiferent dacă conduceți o linie sau o întreagă fabrică, fiecareMasina de fabricat pungi de cumparaturi din plasticbeneficiază de aceeași abordare disciplinată a documentării și a planificării pieselor de schimb.
Operatorul a fost primul care a descoperit problema cu mașina. Ar trebui să cunoască setările și citirile normale ale mașinii. Apoi pot detecta schimbările din timp și le pot raporta înainte ca acestea să provoace probleme mai mari.
Întreținerea bună ajută la menținerea producției constante. Menține sigiliul ferm, punga de aceeași dimensiune și rata deșeurilor în limitele așteptărilor. Verificați intervalele de service ale furnizorului, metodele de calibrare și disponibilitatea pieselor de schimb înainte de a cumpăra noi mașini de ambalare a pungilor de plastic sau de a moderniza liniile de producție existente.
Întrebări frecvente
Cât de des ar trebui să fie verificată un sigiliu pe o linie de pungi de cumpărături?
Verificați săptămânal capacul și suprafața fălcilor vâscoase. Temperaturile sunt verificate cel puțin o dată la trei luni cu o sondă independentă. Probele de rezistență a etanșării pentru fiecare schimb au fost testate folosind testul de exfoliere ASTM F88. Acest lucru ajută la detectarea scăderii treptate a rezistenței etanșării cât mai devreme posibil.
Când temperatura este setată corect, ce face ca etanșarea să fie laxă?
Mai întâi, verificați termocuplul. Un termocuplu vechi oferă valori incorecte ale temperaturii. Apoi, verificați suprafața maxilarului și vizorul pentru uzură sau deteriorare. Apoi, verificați presiunea pe rezervor. Verificați în următoarea ordine: temperatură, suprafață și presiune. Acest lucru rezolvă majoritatea problemelor de etanșare slabă.
Sunt întreținute de operatori sau au nevoie de tehnicieni?
Operatorii sunt instruiți corespunzător pentru a efectua inspecții zilnice. Acestea includ înregistrarea temperaturilor, curățarea lentilelor, golirea recipientului de aer și verificarea fălcilor. Lucrările electrice în interiorul dulapului de comandă trebuie efectuate de personal calificat. Ar trebui să urmeze procedurile de blocare/marcare. Performanța de siguranță ar trebui verificată din nou după reparație pentru a se conforma cu Directiva Mașini și IEC 60204-1.
Sursa de informare
· ASTM F88/F88M-Metoda de testare standard pentru rezistența de etanșare a materialelor de barieră flexibile.
· Clase ISO 8573-1 - de calitate a aerului comprimat pentru conținutul de particule, apă și ulei.
· ISO 9001: 2015 -Sisteme de management al calității, cerințe de documentare și înregistrare.
· IEC 60204-1 -Siguranță mecanică: echipamente mecanice și electrice.
· Directiva Mașini 2006/42/CE --Cerințe ale Uniunii Europene pentru siguranță mecanică.
· 29 CFR 1910.147 – Standard OSHA de control al energiei periculoase (blocare/etichetare).
· Grand View Research Research-Date de piață globală a pungilor de plastic și a pungilor de cânepă și prognoza cererii de ambalaje